專注于節能降耗智能點焊集開發、制造、銷售全系列電阻焊機
標準機質保3年
變壓器5年包換
服務熱線:17660919507

場景一:焊水槽,外觀面朝下,下電極一壓一個坑,磨都磨不勻;場景二:焊大面板,工件在普通點焊機上翻來挪去,兩個人伺候還快不起來;場景三:同一批產品,老師傅焊的和新工焊的,焊點位置差出小半指寬,驗貨挑三揀四。三個場景指向的都是普通點焊機的結構短板:上下電極對夾、人工對位、翻面作業。

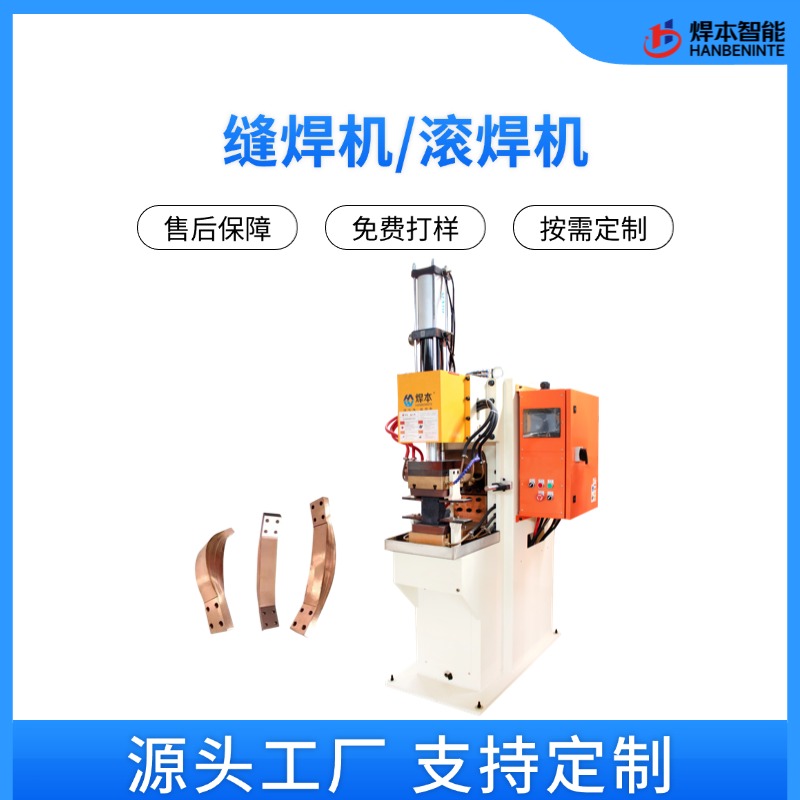
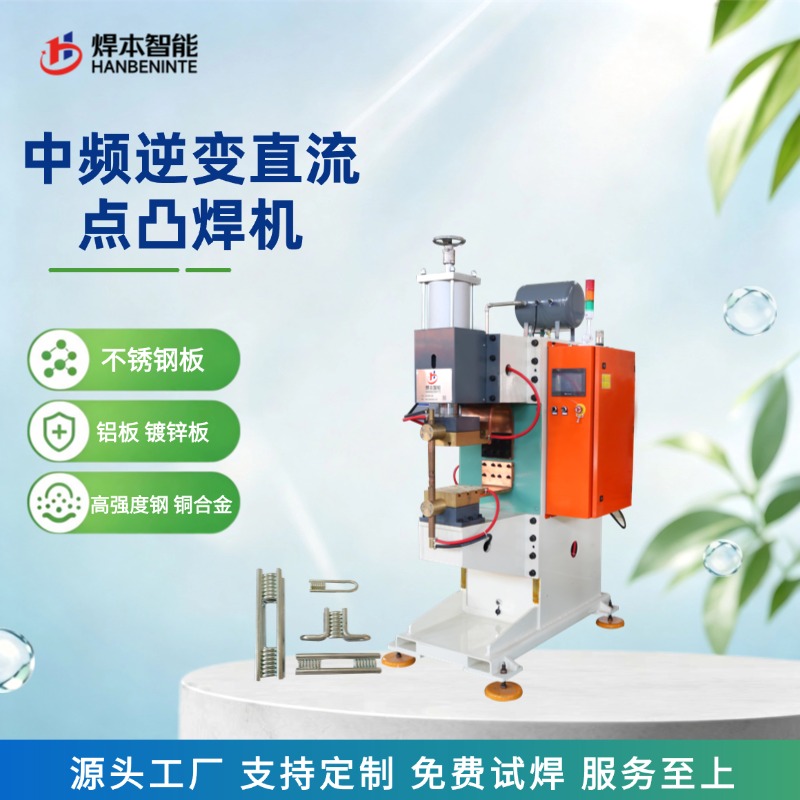
一張大平面工作臺,工件平放,焊接從上表面單面完成——外觀面貼著臺面,不接觸電極;工件靠工裝定位,不靠手感——焊點間距由夾具保證;一次擺放完成整片焊點——不用翻面,不用反復對位。
外觀:下表面沒有電極壓痕,上表面壓痕淺、變色輕,結構差異直接反映在這里;效率:省掉翻面和反復對位的時間,焊點密集的產品節拍明顯縮短;一致性:工裝吸收了人為差異,批次穩定,驗貨少挑刺;強度:分段能量控制保證板材結合面形成合格熔核,撕破試驗可以驗證——單面無痕不等于強度打折。
內部結構件、雙面留痕無所謂、工件小而簡單——普通點焊機依然夠用,沒必要多花預算。外觀件、大尺寸、焊點密、批量一致性要求高——平臺焊的差價,用不了多久就能從打磨人工里找回來。拿不準的話,帶上工件到焊本智能兩邊各焊一組,差距自己看。

咨詢熱線
400-682-9998
 地址:青島市即墨區通濟工業園金沙江二路1號
 電話:17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com