專(zhuān)注于節(jié)能降耗智能點(diǎn)焊集開(kāi)發(fā)、制造、銷(xiāo)售全系列電阻焊機(jī)
標(biāo)準(zhǔn)機(jī)質(zhì)保3年
變壓器5年包換
服務(wù)熱線(xiàn):18953281109
服務(wù)熱線(xiàn):18953281109

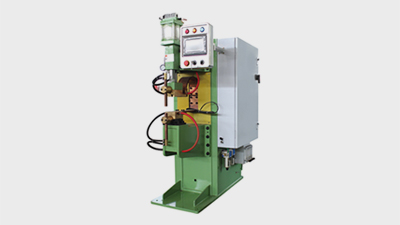
生產(chǎn)實(shí)踐表明,在材料性能、工藝方法和接頭形式確定之后, 電阻焊 的接頭質(zhì)量主要取決于電源及其控制系統(tǒng)的性能,基本不依賴(lài)操作者的技術(shù)水平。對(duì)于應(yīng)用最多的電阻點(diǎn)焊方法,實(shí)際生產(chǎn)中熔核尺寸是評(píng)定質(zhì)量的主要指標(biāo)。因此,為了穩(wěn)定焊接質(zhì)量,需要對(duì)熔核形成過(guò)程的有關(guān)電參數(shù)進(jìn)行自動(dòng)控制,以形成合格焊點(diǎn),或者自動(dòng)反映和控制與熔核形成有關(guān)的物理參量,以實(shí)時(shí)判定和控制焊點(diǎn)質(zhì)量,點(diǎn)焊過(guò)程及焊點(diǎn)質(zhì)量的穩(wěn)定性是電阻焊質(zhì)量控制研究中長(zhǎng)期以來(lái)的重點(diǎn)和關(guān)鍵問(wèn)題。
注:以上文章來(lái)源于青島焊本,轉(zhuǎn)載須注明出處!

咨詢(xún)熱線(xiàn)
400-682-9998 青島焊本智能裝備有限公司版權(quán)所有
 地址:青島市即墨區(qū)通濟(jì)工業(yè)園金沙江二路1號(hào)
 電話(huà):18953281109
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com
 技術(shù)咨詢(xún)
服務(wù)熱線(xiàn)