專(zhuān)注于節(jié)能降耗智能點(diǎn)焊集開(kāi)發(fā)、制造、銷(xiāo)售全系列電阻焊機(jī)
標(biāo)準(zhǔn)機(jī)質(zhì)保3年
變壓器5年包換
服務(wù)熱線(xiàn):17660919507
服務(wù)熱線(xiàn):17660919507

動(dòng)力電池作為新能源汽車(chē)的核心部件,其內(nèi)部電連接點(diǎn)的焊接質(zhì)量直接影響整包性能。從電芯到模組,再到電池包,焊接位置貫穿整條產(chǎn)線(xiàn),其中極耳、連接片與極柱是較具代表性的三類(lèi)焊接節(jié)點(diǎn)。不同節(jié)點(diǎn)結(jié)構(gòu)、材料組合與電流載荷各異,對(duì)應(yīng)的焊接工藝也存在差異。
一、極耳焊接
極耳是電芯內(nèi)部正負(fù)極引出到外部的連接片,承擔(dān)電流導(dǎo)通功能。極耳焊接通常涉及多層薄鋁箔或多層薄銅箔與極耳金屬帶的連接,要求接頭導(dǎo)電性良好、拉拔力穩(wěn)定、無(wú)明顯飛濺。
在實(shí)際生產(chǎn)中,極耳焊接常采用高分子擴(kuò)散焊或超聲波焊。前者通過(guò)溫度與壓力協(xié)同作用,使薄箔層間分子或原子充分?jǐn)U散,形成連續(xù)接頭,內(nèi)阻較低;后者依靠摩擦生熱完成焊接,速度快但單點(diǎn)截面受限。對(duì)于多層薄箔焊接,焊本智能的高分子擴(kuò)散焊方案在接頭內(nèi)阻一致性與拉拔力穩(wěn)定性方面具有優(yōu)勢(shì)。
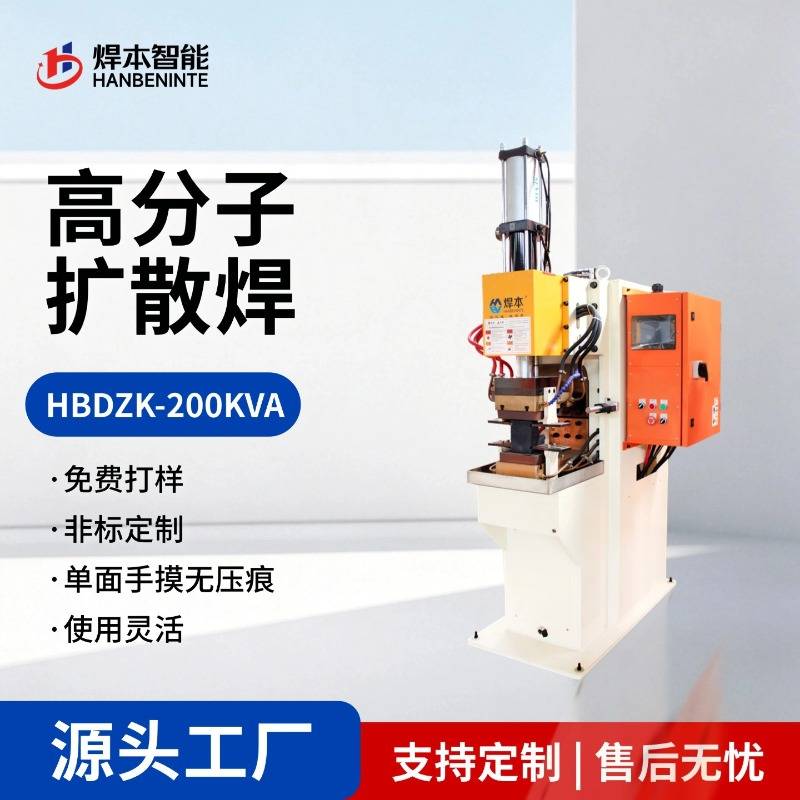
焊本高分子擴(kuò)散焊
二、連接片焊接
連接片是模組層面對(duì)電芯進(jìn)行串并聯(lián)的關(guān)鍵部件,通常為銅鋁復(fù)合結(jié)構(gòu)或純銅結(jié)構(gòu),承擔(dān)較大電流載荷。連接片焊接不僅要保證機(jī)械強(qiáng)度,還要盡量降低接觸電阻,以減少大電流工況下的發(fā)熱。
在連接片焊接中,擴(kuò)散焊工藝能夠借助界面壓力使連接片與極耳緊密貼合,結(jié)合溫控曲線(xiàn)讓接觸面原子充分互擴(kuò),獲得低接觸電阻接頭。其優(yōu)勢(shì)尤其體現(xiàn)在銅鋁異種材料連接場(chǎng)景,能夠減少因金屬間化合物過(guò)厚導(dǎo)致的接頭脆化問(wèn)題。
三、極柱焊接
極柱是模組與外部電氣接口之間的連接節(jié)點(diǎn),焊接位置通常較厚,對(duì)設(shè)備功率與機(jī)構(gòu)剛性要求更高。極柱焊接需兼顧密封性與機(jī)械強(qiáng)度,避免在長(zhǎng)期振動(dòng)工況下出現(xiàn)開(kāi)裂或泄漏。
在極柱焊接方案中,擴(kuò)散焊通過(guò)持續(xù)壓力與溫度控制,使較厚截面也能獲得組織連續(xù)的接頭。對(duì)于結(jié)構(gòu)復(fù)雜或大截面連接場(chǎng)景,可結(jié)合激光焊或攪拌摩擦焊形成復(fù)合工藝方案,進(jìn)一步提升接頭可靠性。
四、關(guān)鍵質(zhì)量控制點(diǎn)
無(wú)論哪種焊接節(jié)點(diǎn),質(zhì)量控制的共性指標(biāo)包括:接頭拉拔力、接頭內(nèi)阻、焊點(diǎn)外觀、密封性(針對(duì)極柱位置)以及截面金相組織。建議在工藝開(kāi)發(fā)階段建立參數(shù)矩陣,對(duì)溫度、壓力、保壓時(shí)間進(jìn)行正交試驗(yàn),并通過(guò) SPC 控制圖監(jiān)控量產(chǎn)階段的穩(wěn)定性。
在自動(dòng)化產(chǎn)線(xiàn)中,還應(yīng)配合視覺(jué)檢測(cè)、電阻在線(xiàn)測(cè)量、X 射線(xiàn)檢測(cè)等手段,將焊接質(zhì)量前置管控,避免不良品流入后工序。
五、小結(jié)
動(dòng)力電池的焊接并非單一工序,而是貫穿電芯制造、模組組裝與電池包集成的系統(tǒng)化工程。極耳、連接片、極柱各自承擔(dān)不同的功能角色,對(duì)應(yīng)的焊接工藝也應(yīng)差異化設(shè)計(jì)。高分子擴(kuò)散焊憑借低內(nèi)阻、一致性強(qiáng)、適配多層級(jí)連接的特點(diǎn),成為動(dòng)力電池焊接工藝體系中的重要一環(huán)。
下一篇將聚焦高分子擴(kuò)散焊工藝參數(shù)對(duì)焊接質(zhì)量的影響,為工藝工程師提供參數(shù)調(diào)試的思路參考。
焊本智能裝備電阻焊機(jī)源頭工廠,中頻點(diǎn)焊機(jī),電容儲(chǔ)能點(diǎn)焊機(jī),鈑金平臺(tái)點(diǎn)焊機(jī),閃光對(duì)焊機(jī),高分子擴(kuò)散焊機(jī),螺母螺栓輸送機(jī),鈑金滾焊機(jī)縫焊機(jī)、自動(dòng)化焊接產(chǎn)線(xiàn),機(jī)器人焊接工作站等支持按需定制、支持非標(biāo)定制。


咨詢(xún)熱線(xiàn)
400-682-9998 青島焊本智能裝備有限公司版權(quán)所有
 地址:青島市即墨區(qū)通濟(jì)工業(yè)園金沙江二路1號(hào)
 電話(huà):17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com
 技術(shù)咨詢(xún)
服務(wù)熱線(xiàn)